ظاهر شفاف و نازک یک پوشش شیشه ممکن است فرایند ساخت آن را ساده نشان دهد. اما محصول نهایی معمولاً از چند لایه و ماده متفاوت تشکیل می شود که هر کدام نقش مشخصی دارند.
جنس لایه پایه، نوع پوشش سطحی، چسب، مواد رنگی و روش ترکیب لایه ها می توانند بر کیفیت نوری و ویژگی های محصول اثر بگذارند. با این حال، همه محصولات مسیر تولید یکسانی ندارند.
بعضی فقط رنگ آمیزی و پوشش سطحی می شوند؛ بعضی دیگر به لایه نشانی در خلأ یا ترکیب چند لایه نیاز دارند. در این راهنما، مراحل اصلی ساخت از تهیه فیلم پلی استر تا برش رول نهایی را بررسی می کنیم.
همچنین تفاوت میان رنگ آمیزی، فلزکاری در خلأ، کندوپاش و پوشش های نانوذره ای را توضیح می دهیم. این توضیحات برای شناخت بهتر اجزای محصول است و جایگزین مشخصات فنی یا گزارش آزمون یک مدل مشخص نیست.
ساخت این محصولات یک مسیر ثابت ندارد
در صنعت، ساخت پوشش های نازک برای شیشه اغلب یک فرایند تبدیل مواد نامیده می شود. در این روش، لایه های آماده و مواد کمکی به محصولی یکپارچه تبدیل می شوند. انجمن فیلم پنجره اروپا پنج گروه فرایند اصلی را معرفی می کند: رنگ آمیزی، لایه نشانی در خلأ، لمینیت، پوشش دهی و برش رول. هر تولیدکننده ممکن است فقط بخشی از این مراحل را در کارخانه خود انجام دهد. ترتیب مراحل نیز به ساختار محصول و فناوری مورد استفاده بستگی دارد.
بنابراین، فهرست زیر یک نقشه کلی است، نه دستورالعملی یکسان برای همه محصولات.
| مرحله |
هدف اصلی |
آیا در همه محصولات انجام می شود؟ |
| آماده سازی فیلم پایه |
ایجاد بستر مناسب برای ساختار نهایی |
به نوع بستر وابسته است |
| رنگ آمیزی |
تنظیم رنگ یا ظاهر نوری |
خیر |
| لایه نشانی در خلأ |
ایجاد پوشش فلزی یا ترکیبات مشخص |
خیر |
| پوشش دهی |
افزودن ویژگی های سطحی یا عملکردی |
بسته به محصول |
| لمینیت |
اتصال چند لایه به یکدیگر |
در ساختارهای چند لایه |
| افزودن چسب و لایه محافظ |
آماده سازی برای نصب و نگهداری |
معمولاً لازم است |
| کنترل کیفیت |
بررسی انطباق محصول با معیارهای تولید |
متناسب با محصول |
| برش رول |
آماده سازی در اندازه های قابل عرضه |
بسته به شکل عرضه |
منبع: راهنمای تولید انجمن فیلم پنجره اروپا
مرحله اول: انتخاب و آماده سازی فیلم پایه
چرا پلی استر PET کاربرد زیادی دارد؟
در بسیاری از پوشش های معماری شیشه، فیلم پلی استر شفاف نقش بستر اصلی را دارد. یکی از مواد رایج برای این منظور پلی اتیلن ترفتالات یا PET است. این ماده می تواند شفافیت نوری، انعطاف پذیری و استحکام مورد نیاز برای ساخت لایه های نازک را فراهم کند. با این حال، ترکیب دقیق محصول به سازنده و کاربرد آن وابسته است و نباید فرض کرد همه محصولات از ساختار یکسانی برخوردارند.
برای تولید فیلم پایه، مواد پلیمری ذوب می شوند، از قالب مناسب عبور می کنند و به شکل ورق نازک در می آیند. سپس فیلم در جهت طول و عرض کشیده می شود تا خواص مکانیکی و ابعاد آن تنظیم شوند.
این مرحله معمولاً در زنجیره تولید فیلم پلی استر انجام می شود. ممکن است پیش از رسیدن رول به کارخانه تولیدکننده پوشش شیشه تکمیل شده باشد. تولیدکننده پوشش شیشه لزوماً خودش ماده اولیه پلیمری را تولید نمی کند.
کنترل سطح و آلودگی
سطح پایه باید برای مراحل بعدی مناسب باشد. گرد و غبار، ذرات خارجی، چین خوردگی یا آسیب سطحی ممکن است در محصول شفاف قابل مشاهده شوند. به همین دلیل، کنترل شرایط جابه جایی، نگهداری و ورود رول به خط تولید اهمیت دارد.
برخی مراحل حساس در محیط های تمیز انجام می شوند تا ورود آلودگی به سطح کاهش یابد. البته نوع اتاق، میزان فیلتراسیون و شرایط کنترل محیط به خط تولید و الزامات سازنده بستگی دارد. نمی توان یک استاندارد محیطی واحد را به همه کارخانه ها نسبت داد.
مرحله دوم: ایجاد رنگ یا ویژگی نوری
رنگ و ظاهر محصول می توانند با روش های مختلفی ایجاد شوند. در برخی ساختارها، رنگدانه یا ماده رنگی به لایه چسب یا پوشش افزوده می شود. در روش های دیگر، خود فیلم پلی استر رنگ آمیزی می شود یا یک لایه رنگی به مجموعه اضافه می گردد.
بعضی محصولات نیز به جای تکیه بر رنگ، از پوشش های فلزی یا ترکیبات عملکردی استفاده می کنند تا رفتار نور و انرژی خورشیدی تغییر کند. منبع: EWFA، روش های رنگ آمیزی
رنگ آمیزی به تنهایی معادل کنترل کامل انرژی خورشیدی نیست. میزان تیرگی، عبور نور مرئی و کنترل انرژی خورشیدی شاخص های متفاوتی هستند. در نتیجه، ظاهر تیره تر به تنهایی نشان نمی دهد محصول چه عملکرد حرارتی دارد. برای شناخت نتیجه واقعی باید مشخصات همان مدل بررسی شود.
مرحله سوم: لایه نشانی در خلأ
یکی از روش های ساخت بعضی محصولات، نشاندن یک پوشش بسیار نازک روی فیلم پلی استر در محفظه خلأ است. در این گروه، روش هایی مانند فلزکاری تبخیری و کندوپاش به کار می روند. این روش ها شبیه هم نیستند، هرچند هر دو می توانند لایه هایی با ضخامت بسیار کم ایجاد کنند.
فلزکاری تبخیری چگونه انجام می شود؟
در فلزکاری تبخیری، رول فیلم از داخل محفظه ای با فشار بسیار پایین عبور می کند. فلز، که در بسیاری از محصولات این گروه آلومینیوم است، گرم می شود تا بخار آن روی سطح سردتر فیلم بنشیند. ضخامت پوشش به عوامل فرایندی مانند سرعت خط، توان منبع و کنترل تبخیر وابسته است. جزئیات دقیق فرایند میان تجهیزات و سازندگان تفاوت دارد. منبع: راهنمای تولید EWFA
کندوپاش یا اسپاترینگ چه تفاوتی دارد؟
در روش کندوپاش، یک هدف فلزی یا ماده پوشش دهنده در محفظه خلأ قرار می گیرد. ذرات باردار به هدف برخورد می کنند و اتم هایی را از سطح آن جدا می سازند. این اتم ها روی فیلم در حال حرکت رسوب می کنند و لایه مورد نظر را شکل می دهند.
با انتخاب ماده هدف و شرایط فرایند، می توان ترکیب پوشش را کنترل کرد. این روش برای بعضی فلزها و آلیاژها مناسب است و با فلزکاری تبخیری تفاوت دارد.
با این حال، همه محصولات به این مرحله نیاز ندارند. همچنین نمی توان گفت هر پوشش فلزی یا سرامیکی دقیقاً با اسپاترینگ تولید می شود. انتخاب روش به نوع ماده، ساختار مورد نظر و فناوری سازنده وابسته است. اگر در مشخصات محصول نام این فرایند آمده باشد، بهتر است توضیح سازنده یا سند فنی همان محصول بررسی شود.
مرحله چهارم: افزودن پوشش های عملکردی
پوشش های عملکردی می توانند برای تغییر رفتار نوری، کنترل بخشی از انرژی خورشیدی یا ایجاد ویژگی های دیگر طراحی شوند. ساختار و محل قرارگیری این مواد در همه محصولات یکسان نیست.
برخی ویندو فیلم ها روی سطح فیلم اعمال می شوند؛ برخی دیگر در چسب، لایه لمینیت یا بخش دیگری از ساختار قرار می گیرند. بنابراین، نباید محل یک ماده را بدون اطلاعات فنی به همه محصولات نسبت داد.
پوشش های نانوذره ای چه هستند؟
برخی محصولات از پوشش هایی استفاده می کنند که ذرات ریز جاذب مادون قرمز در آن ها قرار دارند. طبق راهنمای EWFA، این مواد می توانند در چسب، پوشش مقاوم در برابر خراش یا یک لایه جداگانه وارد شوند.
در این ساختارها، کنترل خورشیدی می تواند عمدتاً بر پایه جذب انرژی باشد. میزان عملکرد به ترکیب شیمیایی، ساختار محصول و مشخصات اندازه گیری شده وابسته است. از این رو، عبارت «نانو» به تنهایی تضمین کننده عملکرد بهتر نیست.
افزودنی های فرابنفش
بعضی ساختارها از جاذب های UV استفاده می کنند تا اثر تابش فرابنفش بر فیلم پلی استر یا چسب کاهش یابد. این افزودنی ها می توانند در فیلم پایه یا لایه های چسب قرار داشته باشند. دوام آن ها به نوع ترکیب شیمیایی و شرایط استفاده وابسته است.
بنابراین، نباید بدون داده آزمون یا مشخصات سازنده، یک درصد ثابت از حفاظت UV را به همه محصولات نسبت داد. منبع: EWFA، جاذب های فرابنفش
مرحله پنجم: لمینیت و اتصال لایه ها
در مرحله لمینیت، دو یا چند لایه به یکدیگر متصل می شوند تا ساختار نهایی شکل بگیرد. این اتصال معمولاً با چسب مخصوص لمینیت انجام می شود. چسب لمینیت با چسبی که فیلم را هنگام نصب به شیشه متصل می کند، لزوماً یکسان نیست. نقش نخست اتصال لایه ها به یکدیگر است؛ نقش دوم ایجاد پیوند میان فیلم و سطح شیشه است.
ترکیب نهایی به هدف محصول بستگی دارد. یک ساختار ممکن است شامل فیلم پلی استر، پوشش عملکردی، چسب و لایه محافظ باشد. ساختار دیگر می تواند از چند لایه پلی استر و چسب های بین لایه ای تشکیل شود. همه محصولات تعداد لایه یکسانی ندارند و شمارش لایه ها به تنهایی معیار کامل کیفیت نیست.
در ساختارهایی که چند لایه با هم ترکیب می شوند، کنترل حباب، چین خوردگی، آلودگی و یکنواختی اتصال اهمیت دارد. خطاهای این مرحله ممکن است وضوح دید یا ظاهر نهایی را تحت تاثیر قرار دهند. روش کنترل و معیار پذیرش باید براساس مشخصات تولیدکننده تعیین شود.
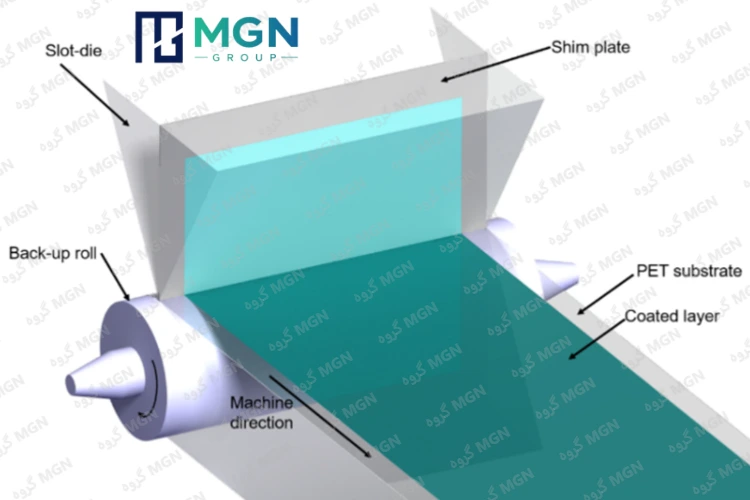
مرحله ششم: اعمال پوشش مقاوم در برابر خراش
فیلم پلی استر به تنهایی الزاماً در برابر خراش و سایش مقاوم نیست. به همین دلیل، در بسیاری از ساختارها پوشش ویژه ای روی سطح اعمال می شود. انجمن فیلم پنجره اروپا توضیح می دهد که پوشش های مقاوم در برابر خراش برای کاهش اثر سایش معمول طراحی می شوند، اما مانع همه آسیب های ناشی از ابزار تیز یا خراش عمیق نمی شوند.
نوع پوشش و روش سخت شدن آن به فرمول سازنده بستگی دارد. در بعضی محصولات از سامانه های پخت با نور فرابنفش استفاده می شود و در برخی دیگر روش های متفاوتی به کار می رود. بنابراین، ادعای اینکه همه محصولات با پخت UV نهایی می شوند، درست نیست.
برای ارزیابی مقاومت سطحی نیز می توان از آزمون های سایش مناسب استفاده کرد. نتیجه باید همراه با روش آزمون و معیار سنجش خوانده شود.
مرحله هفتم: افزودن چسب نصب و لایه محافظ
برای نصب محصول، یک لایه چسب روی سمت مناسب فیلم قرار می گیرد. این لایه در زمان استفاده به سطح شیشه متصل می شود. چسب می تواند از انواع مختلف باشد و ویژگی های آن باید با کاربرد محصول سازگار باشد. روی چسب نیز معمولاً یک لایه جداشونده قرار می گیرد تا در طول نگهداری و حمل از آن محافظت کند. این لایه پیش از نصب جدا می شود.
باید میان چسب نصب و چسب لمینیت تفاوت قائل شد. چسب لمینیت، لایه های داخلی را به هم متصل می کند؛ چسب نصب، محصول را به شیشه می چسباند. این دو ممکن است از فرمول ها و روش های اتصال متفاوتی استفاده کنند.
جزئیات مربوط به چسب یک مدل خاص باید از برگه مشخصات همان محصول دریافت شود.
مرحله هشتم: کنترل کیفیت پیش از برش و بسته بندی
کنترل کیفیت باید مشخص کند محصول با معیارهای تعریف شده تولیدکننده مطابقت دارد یا خیر. بسته به نوع محصول، بررسی ها می توانند شامل ظاهر سطح، یکنواختی پوشش، عبور نور، میزان کدری نوری، کیفیت اتصال لایه ها، چسبندگی و مقاومت در برابر سایش باشند. این فهرست برای همه سازندگان یکسان نیست. هر آزمون باید با ویژگی مورد نظر و روش سنجش مناسب مرتبط باشد.
برای مثال، آزمون سایش ممکن است تغییر کدری نوری سطح را پیش و پس از ساییده شدن بررسی کند. اما نتیجه این آزمون به تنهایی دوام در برابر نور خورشید، چسبندگی یا عملکرد حرارتی را ثابت نمی کند. هر ویژگی به روش ارزیابی متناسب خود نیاز دارد.
راهنمای فنی EWFA به استفاده از آزمون های سایش برای بررسی تغییر کدری سطح اشاره می کند. منبع: راهنمای تولید EWFA
مرحله نهم: برش رول و آماده سازی برای عرضه
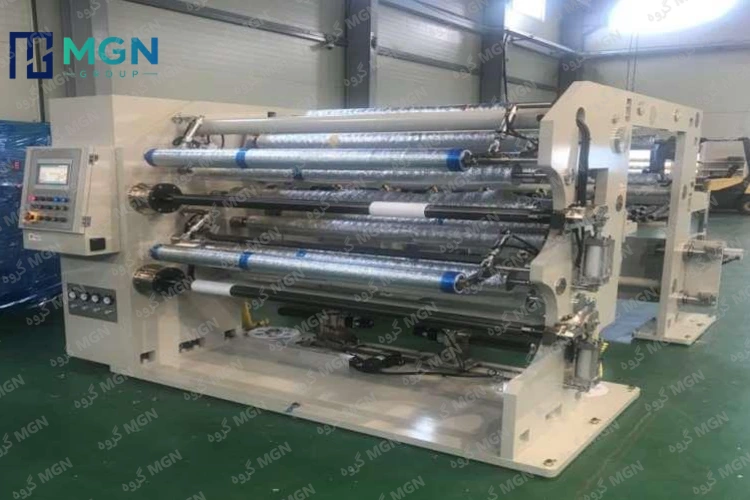
پس از تکمیل مراحل مورد نیاز، رول بزرگ می تواند به عرض ها یا طول های سفارش شده برش داده شود. این فرایند در صنعت با عنوان اسلیتینگ یا برش طولی شناخته می شود. سپس رول های کوچک تر بسته بندی می شوند تا سطح فیلم در برابر گرد و غبار، رطوبت و آسیب مکانیکی محافظت شود. روش دقیق برش، کنترل لبه ها و نوع بسته بندی به شکل عرضه و نیاز بازار بستگی دارد.
در این مرحله، برچسب محصول و اطلاعات رهگیری نیز اهمیت دارند. نام مدل، اندازه، شماره بچ یا شناسه تولید، در صورت ارائه توسط سازنده، می توانند در کنترل موجودی و پیگیری کیفیت کمک کنند. این اطلاعات همچنین به خریدار امکان می دهند محصول تحویل شده را با سفارش و مدارک فنی تطبیق دهد. البته وجود همه این شناسه ها به سیاست های رهگیری هر تولیدکننده بستگی دارد.
آیا همه محصولات با اسپاترینگ ساخته می شوند؟
خیر. مسیر تولید براساس هدف محصول انتخاب می شود. بعضی مدل ها با رنگ آمیزی ساخته می شوند، بعضی از پوشش فلزی در خلأ بهره می برند و برخی از پوشش های نانوذره ای استفاده می کنند. در محصولات چند لایه، امکان ترکیب چند روش نیز وجود دارد. به همین دلیل، نباید اسپاترینگ را مرحله ای الزامی در ساخت همه پوشش های شیشه دانست.
برای شناخت مدل واقعی، نام فناوری باید با مشخصات محصول پشتیبانی شود. اگر فروشنده از فلزکاری تبخیری، اسپاترینگ یا پوشش نانوذره ای نام می برد، از او بخواهید توضیح دهد این فرایند چه ارتباطی با مدل عرضه شده دارد. ادعای فناوری به تنهایی کیفیت نهایی را مشخص نمی کند. نتیجه باید از روی ساختار و داده های قابل بررسی محصول ارزیابی شود.
آیا فیلم هوشمند PDLC هم با همین روش ساخته می شود؟
فیلم های PDLC با هدف متفاوتی طراحی می شوند. این فناوری از بلورهای مایع پراکنده در پلیمر استفاده می کند و با اعمال یا قطع ولتاژ، حالت عبور نور و ظاهر شیشه تغییر می کند. در یک وضعیت، نور پراکنده می شود و سطح حالت مات پیدا می کند؛ در وضعیت دیگر، عبور نور بیشتر می شود و ظاهر شفاف تری دیده می شود. این فناوری به لایه های رسانای شفاف و اجزای الکتریکی نیاز دارد.
پس فیلم هوشمند PDLC را نباید صرفاً مرحله جدیدی از تولید پوشش های ثابت کنترل خورشیدی معرفی کرد. هدف، ساختار و روش عملکرد آن متفاوت است. همچنین همه فیلم های کنترل خورشیدی قابلیت تغییر شفافیت با برق ندارند. اگر پروژه به تغییر حریم خصوصی با کلید یا سامانه کنترل نیاز دارد، مشخصات محصولات PDLC باید جداگانه بررسی شود.
تاریخچه این فناوری را چگونه دقیق بیان کنیم؟
گاهی گفته می شود تمام فناوری های امروزی از اختراع ناسا در دهه ۱۹۶۰ آغاز شده اند. این ادعا بیش از حد کلی است. ناسا در فضاپیماها از فیلم های فلزی برای عایق کاری در برابر تابش حرارتی استفاده کرده است. گزارش NASA Spinoff در سال ۱۹۷۹ نیز توضیح می دهد که یک ماده عایق بازتابنده توسعه یافته برای حفاظت از فضاپیما، به محصول تجاری عایق پنجره تبدیل شده بود.
این گزارش ارتباط فناوری های فضایی و بعضی محصولات تجاری را نشان می دهد، اما ثابت نمی کند تمام انواع امروزی از یک اختراع واحد ناسا پدید آمده اند. منبع تاریخی ناسا
یک نمونه تاریخی دیگر، ثبت اختراع آمریکایی 3,290,203 است. این اختراع با عنوان «محصولات شفاف و بازتابنده» در ۶ دسامبر ۱۹۶۶ منتشر شد و ساختاری شامل فیلم پلیمری شفاف، پوشش آلومینیومی بازتابنده، لایه محافظ و چسب را توصیف می کند. این سند نمونه ای از توسعه صنعتی پوشش های بازتابنده برای شیشه است، اما به تنهایی تاریخ قطعی نخستین محصول تجاری در سراسر جهان را تعیین نمی کند.
جمع بندی
تولید یک پوشش چند لایه شیشه معمولاً با آماده سازی فیلم پایه آغاز می شود و سپس، بسته به نوع محصول، رنگ آمیزی، لایه نشانی، پوشش دهی و لمینیت انجام می شود. چسب نصب، لایه محافظ، کنترل کیفیت و برش رول نیز بخش های مهمی از زنجیره تولید هستند. همه محصولات از تمام مراحل استفاده نمی کنند و هر فناوری مسیر مشخص خود را دارد.
برای ارزیابی یک محصول، صرفاً به عبارت هایی مانند نانوسرامیک، اسپاترینگ یا چند لایه بودن تکیه نکنید. مشخصات فنی، داده های آزمون، روش سنجش و شرایط استفاده را در کنار هم بررسی کنید. اگر جزئیات ساخت مدل مشخص در دسترس نیست، بهتر است درباره ترکیب یا برتری آن نتیجه قطعی نگیریم.
برای مشاهده دسته بندی و مدل های عرضه شده می توانید به صفحه محصولات گروه MGN مراجعه کنید و برای هر محصول، مشخصات همان مدل را مبنا قرار دهید.
خلاصه مقاله
تولید پوشش چند لایه شیشه می تواند شامل آماده سازی فیلم پایه، رنگ آمیزی، لایه نشانی در خلأ، پوشش دهی و لمینیت باشد. چسب نصب، لایه محافظ، کنترل کیفیت و برش رول نیز بسته به ساختار محصول در این زنجیره نقش دارند. برای ارزیابی مدل مشخص، مشخصات فنی و داده های آزمون همان محصول را بررسی کنید.
سوالات متداول
PET یکی از مواد رایج برای ساخت بستر شفاف است، اما ساختار هر محصول باید از مشخصات سازنده بررسی شود. نمی توان ترکیب یک مدل را به همه محصولات نسبت داد.
خیر. اسپاترینگ تنها یکی از روش های لایه نشانی در خلأ است. بعضی محصولات با رنگ آمیزی، فلزکاری تبخیری یا پوشش های عملکردی دیگر تولید می شوند.
در فلزکاری تبخیری، ماده فلزی تبخیر می شود و روی فیلم می نشیند. در اسپاترینگ، اتم ها از هدف پوشش دهنده جدا می شوند و روی سطح فیلم رسوب می کنند. هر دو روش می توانند در محفظه خلأ اجرا شوند، اما سازوکار آن ها متفاوت است.
فیلم پلی استر به تنهایی لزوماً در برابر سایش روزمره مقاوم نیست. پوشش سطحی برای کاهش اثر خراش های معمول طراحی می شود، اما جلوی هر نوع خراش عمیق یا آسیب ابزار تیز را نمی گیرد.
خیر. PDLC از میدان الکتریکی برای تغییر وضعیت بلورهای مایع و پراکندگی نور استفاده می کند. پوشش های ثابت کنترل خورشیدی برای تغییر رفتار انرژی و نور طراحی می شوند و لزوماً قابلیت تغییر شفافیت با برق ندارند.
خیر. نتیجه به ماده پوشش دهنده، ساختار لایه ها و مشخصات محصول بستگی دارد. نام یک فرایند به تنهایی برتری عملکردی را ثابت نمی کند.
خیر. ضخامت پوشش به فناوری، نوع ماده، طراحی محصول و فرایند سازنده بستگی دارد. عدد سه نانومتر را نمی توان به عنوان مشخصه عمومی همه محصولات مطرح کرد.
منابع
۱. European Window Film Association (EWFA)، Manufacturing Window Film.
۲. European Window Film Association (EWFA)، Advanced Solar Control Education Guide، نسخه مارس ۲۰۲۶، بخش های ۴۱ تا ۴۶.
۳. Whole Building Design Guide، Window Film Fundamentals.
۴. NASA Technical Reports Server، Window Insulation، Spinoff 1979.
۵. Google Patents، US3290203A: Transparent and Reflecting Articles، منتشر شده در ۶ دسامبر ۱۹۶۶.
۶. Smart Film Inc.، How PDLC Smart Film Functions.